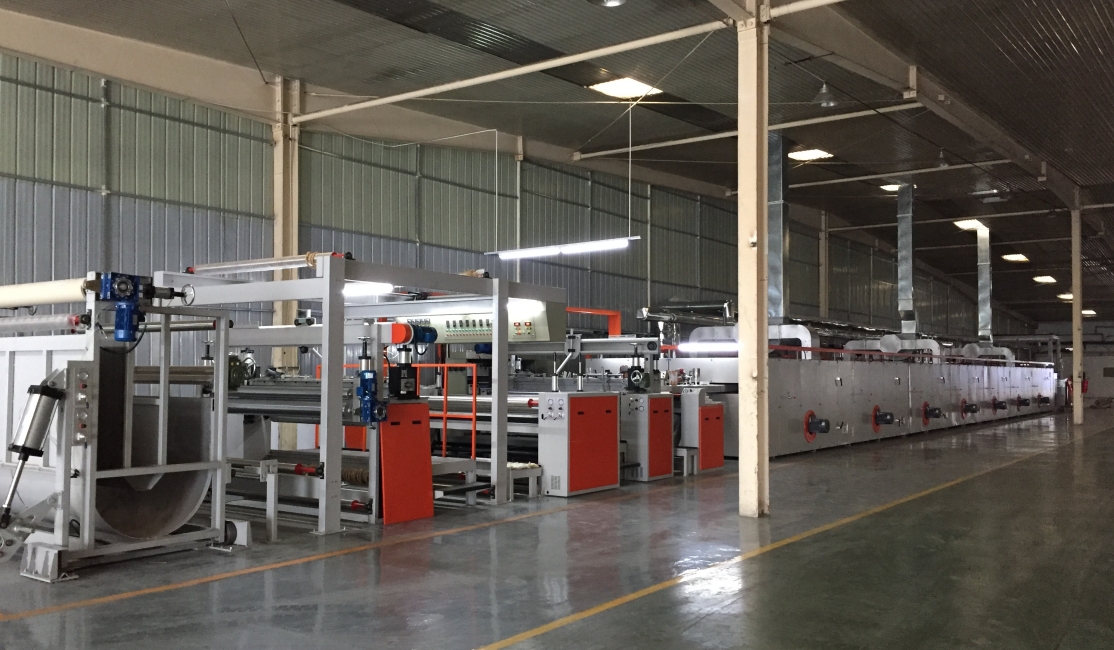
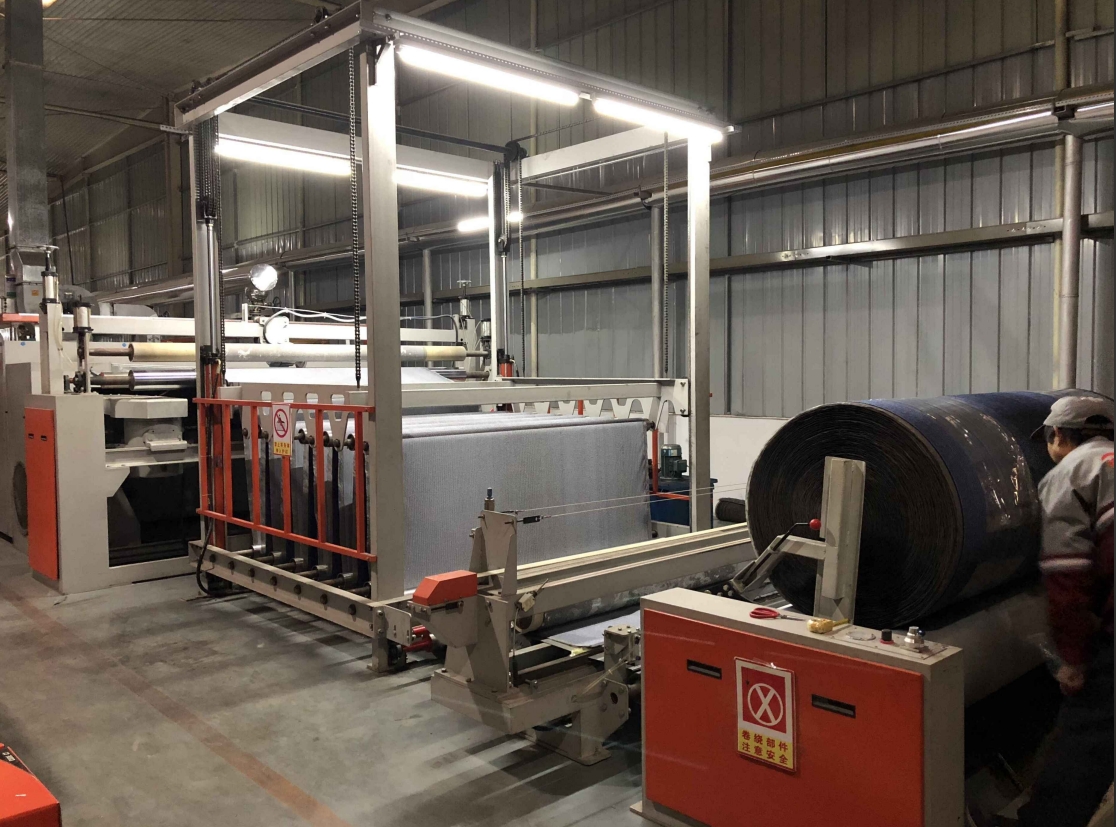
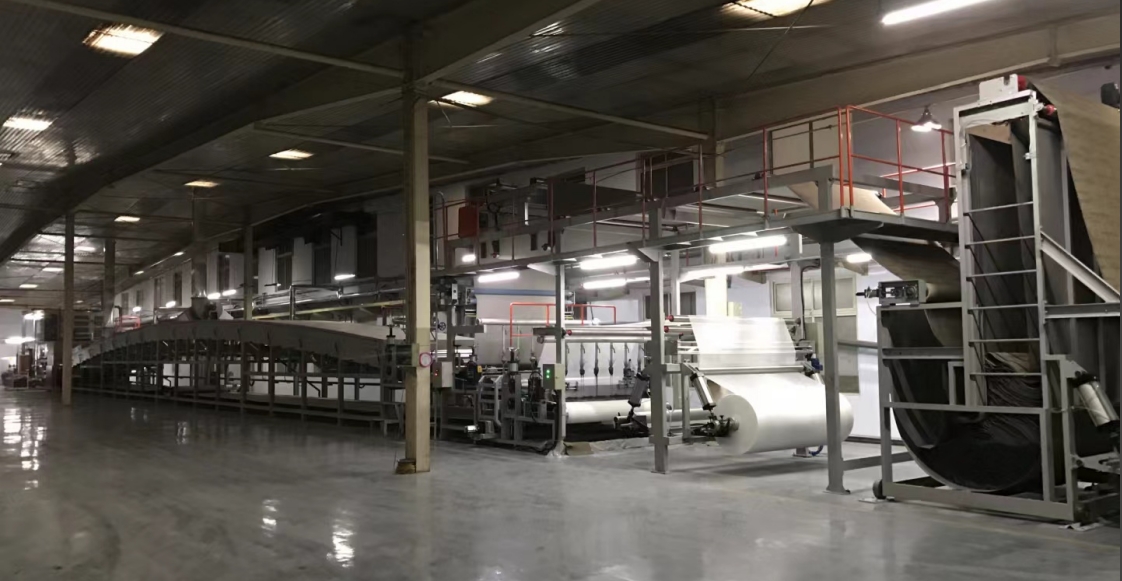
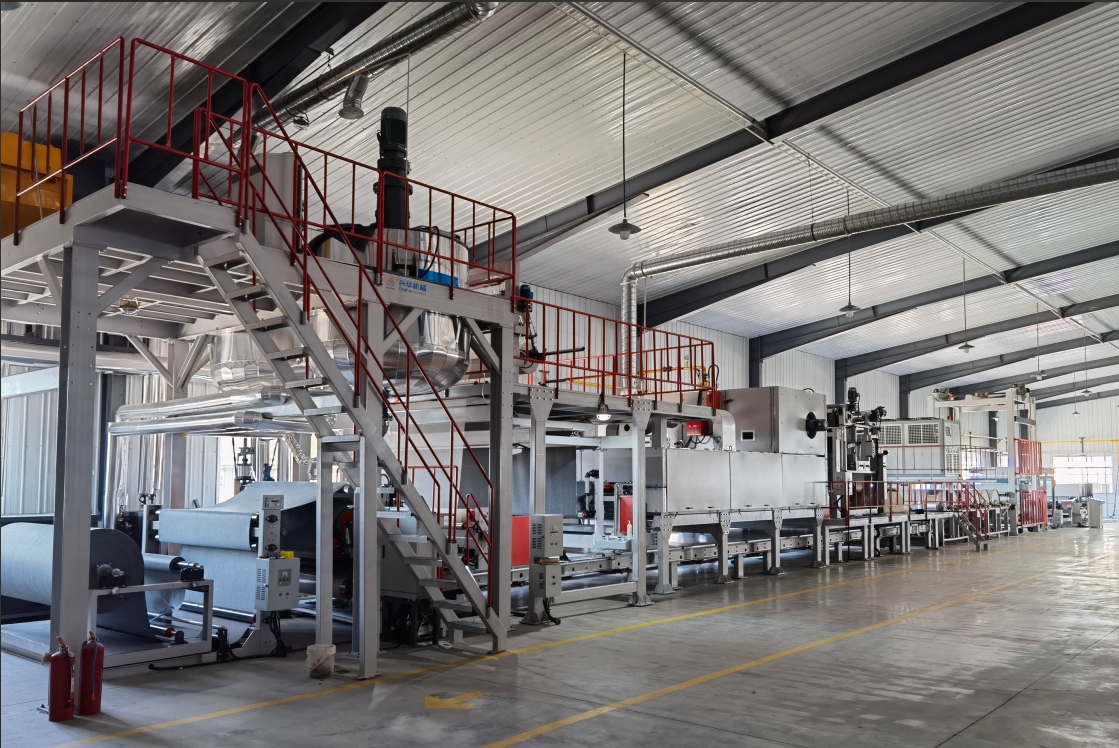
خط الطلاء المسبق لدعامة السجاد المنسوجة والمعقدة (الطلاء المسبق والتجفيف) للتحضير لطلاء PVC / البيتومين / TPO اللاحق.
| الطراز / السلسلة | FH-220-420 |
|---|---|
| العرض الاسمي | 200-400cm |
| سرعة الآلة | 3-18m/min |
| السرعة المعتادة | 10-13m/min |
| مصدر الحرارة | زيت حراري 15%؛ غاز طبيعي 80%؛ بخار 5% |
| الفرن | يُكوَّن حسب احتياج العميل |
خط الطلاء المسبق لدعامة السجاد المنسوجة والمعقدة (الطلاء المسبق والتجفيف) للتحضير لطلاء PVC / البيتومين / TPO اللاحق.
يمهّد هذا الخط ويجفف ظهارة السجاد المنسوج والموبور ليصبح الشريط جاهزًا لطلاء PVC أو بيتومين أو TPO لاحق (USE منشور). ليس المضيف النهائي لظهارة البلاط.
الموقع النموذجي: تغذية خام ← تمهيد ← تجفيف ← تبريد / تراكم ← تغذية خط PVC أو بيتومين/TPO الرئيسي. يؤثر وزن التمهيد واستقرار نطاق التجفيف على تثبيت الألياف وكيفية جلوس الطلاء الرئيسي بالتساوي.
الفرن مكوَّن حسب احتياجات العميل. تتبع خيارات مصدر الحرارة مزيج TECH (زيت حراري / غاز طبيعي / بخار).
الطراز FH-220-420: سلسلة تمهيد منشورة تغطي نطاق عرض واسع.
عرض اسمي 200–400 سم: طابقوا العرض الصالح للخام وعرض المضيف اللاحق—لا تطلبوا تمهيدًا أعرض مما يستطيع المصنع تغذيته في الخط الرئيسي دون إعادة عمل.
سرعة الآلة 3–18 م/دقيقة؛ سرعة تشغيلية نموذجية 10–13 م/دقيقة. غالبًا يُشغَّل التمهيد أسرع من مضيف التليين؛ تُضبط سرعة الاقتران النهائية في عرض الخط الكامل، وليس بأخذ الحد الميكانيكي الأقصى وحده.
سيرفو كهروهيدروليكي في طلاء السجاد (منشور CN206111703U): يصف النص العام تحكمًا سيرفو لحركة عملية طلاء السجاد. في خط تمهيد يكون ذا صلة حيث يحتاج وزن الطلاء ومزامنة الدفع تتبعًا أضيق نحو المجفف—يتبع العتاد الدقيق العرض.
لبراءات رأس الطلاء الرئيسي والفرن، انظروا صفحات منتج PVC والبيتومين/TPO. نسلّط الضوء هنا فقط على اتجاهات عامة مرتبطة بالعملية؛ لا جدار براءات على الموقع.
التدفق الشائع: هذا التمهيد ← خط بلاط PVC أو خط بلاط بيتومين / TPO ← قطع مستمر (إن كان منفصلًا) ← تغليف.
إن وصل الخام بتمهيد مؤهل مسبقًا، يمكن للمضيف أن يقود—لكن اكتبوا جودة التمهيد في معايير الوارد. عند الاستفسار، أرسلوا نوع/عرض الخام، ونطاق وزن التمهيد المستهدف، ومصدر الحرارة، وأي كيمياء رئيسية تلي ذلك.
ملاءمة معتادة: خام منسوج أو موبور سيتلقى لاحقًا PVC أو بيتومين/TPO؛ مصانع جديدة تريد قسم تجفيف تمهيد مخصصًا؛ حاجة عرض داخل النطاق المنشور 200–400 سم.
صفحة أخرى عادة: قدرة مضيف PVC أو بيتومين النهائية (carpet-01 / carpet-02)؛ قطع فقط (carpet-11)؛ المطالبة بقيم تقشّر طلاء رئيسي مقفلة دون بيانات خام أو عجينة.
خط إنتاج لبلاط السجاد PVC - طلاء داعم، اللدونة والقطع الأوتوماتيكي للسجاد المعنقدة أو المثقوبة بالإبرة، النايلون أو البولي بروبلين، إنتاج 50x50، 50x100، 25x100، 100x100 والبلاط المضلع.
خط إنتاج بلاط السجاد البيتومين / TPO - طلاء خلفي بالبيتومين/TPO، دعم، تبريد وقطع أوتوماتيكي للسجاد المعنقدة أو المثقوبة بالإبرة، متوفر في الحز أو الإنتاج المستمر الأوتوماتيكي بالكامل.
ج: TECH في هذه الصفحة: طراز FH-220-420؛ عرض اسمي 200–400 سم؛ سرعة آلة 3–18 م/دقيقة؛ سرعة تشغيلية نموذجية 10–13 م/دقيقة؛ فرن مكوَّن حسب احتياجات العميل؛ مزيج مصدر حرارة زيت حراري / غاز طبيعي / بخار كنسب منشورة. الحقول الكاملة في جدول TECH—تجاهلوا أي نص FAQ قديم عن أعداد قطع البلاط؛ تلك ليست في جدول TECH هذا.
ج: لا. يذكر USE أن هذا الخط يجهّز الظهارة لطلاء PVC / بيتومين / TPO لاحق. تعيش ظهارة البلاط النهائية والتليين أو تبريد البيتومين وصيغ البلاط في صفحات المضيف.
ج: غالبًا تسمح أحمال تجفيف التمهيد بنافذة مستقرة أعلى (نموذجي منشور 10–13 م/دقيقة هنا مقابل 5–6 م/دقيقة نموذجي على carpet-01). لا يزال إيقاع الخط الكامل محكومًا بقسم التليين أو التبريد الأبطأ—خططوا لمخازن أو سرعات متطابقة في العرض.
ج: ليس دائمًا. مفيد بقوة للمصانع الجديدة أو الخام ذي تثبيت ألياف ضعيف. إن كانت المادة الواردة تستوفي معيار تمهيد مكتوبًا، ابدأوا بالمضيف واتركوا التمهيد وحدة لاحقة.
ج: نوع الخام والعرض الصالح، ونطاق وزن التمهيد المستهدف، ومصدر الحرارة، وحدود طول المجفف في المبنى، وأي كيمياء رئيسية تلي (PVC مقابل بيتومين/TPO)، وإنتاج الوردية المستهدف. اتصلوا بـ +86 510 83397635 / +86 510 83382635 أو راسلوا info@xhmachinery.com.
ج: نعم. تبني شينغهوا حسب عمليتكم. تعمل الآلات في أكثر من 20 دولة؛ التركيب وتدريب المشغّلين والدعم الفني مدى الحياة متاحة بموجب العقد.