This article is also available in English.
客户常说“这卷布开头薄、结尾厚”。这多半不是涂料本身的问题,而是控制问题。决定一卷布匀不匀的,通常是三个变量:涂层量、布面张力、烘箱温度。三个变量里,最先被手轮接管、也最容易失去重复性的,往往是涂层量。
无锡前洲兴华机械有限公司的前身始于 1993 年,有限公司按执照成立于 2003 年,在江苏无锡前洲制造纺织涂层机及各类专用涂层线。公开平台 TC-180-420 的公称幅宽为 1800–4200 mm(180–420 cm),机械速度 5–65 m/min,实际常用速度 30–40 m/min;热源为导热油、天然气或蒸汽。机械速度上限不等于某一浆料的工艺保证,配置仍按订单锁定。
涂层量:给定值,而不是手感
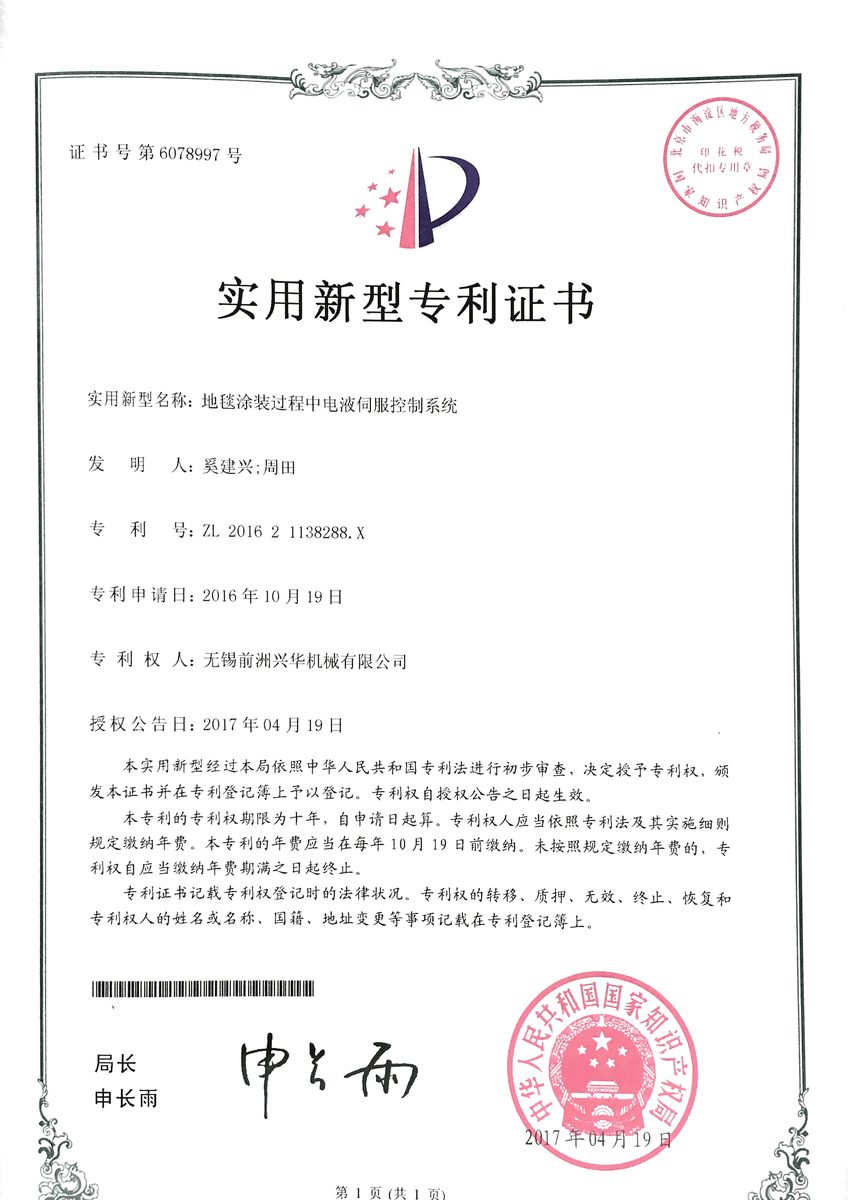
电液伺服控制专利(CN206111703U)把涂层过程中的间隙写成可设定的值。操作人员输入的是给定值,而不是凭手感去拧手轮。在工业用布和地毯背胶上,不少“涂层不均”的抱怨,起点正是间隙在运行中发生了变化。眼睛已经能看出厚薄差别时,往往已经废了半卷布。
张力:在涂头之前把布边稳住
涂层量设定得再准,布边如果在涂头和烘箱之间跑偏,厚薄仍然会沿横向变化。组合进布机架(CN205995743U)与控温进布机架(CN205995744U)把进布段的导辊、张力和温度作为单独的一段来管。进布段为什么值得单独写,在《篷盖布涂层机的进布段》里有更展开的说明。
温度:分区,而不是全箱一个数
烘箱温度控制装置(CN206131698U)做箱内分区,进箱段、固化段、出箱段可以给不同数值。四米二宽的烘箱上只写一个温度,那不是设定值,是一个平均值。导热油在已刊出的说明中按设定温度循环;天然气升温较快;蒸汽的温度跟压力走。三种热源的取舍,见《纺织涂层机的热源》。
换一种涂料或涂层量时,组合涂层头(CN205995709U)仍然是换头,不拆整机。把伺服、进布和涂头放在一起看,针对的是同一件事:让涂层量成为可以重复的设定,而不是班次与人手之间的经验差。
这些结构能够按面料来改,依据的是官网已经写明的厂内安排:机加、冷作、钣金、总装等车间同在一处,关键辊筒和机架自主加工,整机出厂前全线试机。官网公布的“119 项专利”是企业总数,含地毯机与植绒机;要讨论涂层量控制,应直接核对上述具名专利,而不是用企业总数代替产品证据。
ISO 9001 证书 54326Q00104R253,范围为“纺织物后整理设备、地毯后整理设备的制造”,有效期至 2029-09-29。产品已按官网表述出口多个国家和地区。2026 年 11 月 20–24 日,公司将参加上海 ITMA ASIA + CITME 2026,展位 H8.1-D11。
厂址:江苏省无锡市惠山经济开发区前洲配套区龙潭路 3 号。邮箱 info@xhmachinery.com,网站 www.xhmachinery.com。